Laissez un message
Laissez un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
soumettre
Maison Solutions Projet de magasin de lunettes

Solutions modulaires de merchandising de lunettes sur le thème de la plage : du prototypage personnalisé au déploiement mondial

Solutions modulaires de merchandising de lunettes sur le thème de la plage : du prototypage personnalisé au déploiement mondial

Sep 03, 2026

Solutions d'affichage pour le commerce de détail

Présentoir modulaire en acrylique sur le thème de la plage pour boutiques éphémères et salons professionnels

Comment la fabrication sur mesure en acrylique, l'intégration de micro-paysages et l'ingénierie modulaire en kit permettent de résoudre les problèmes liés aux écrans haute capacité, à l'évacuation du sable et aux coûts de transport maritime.
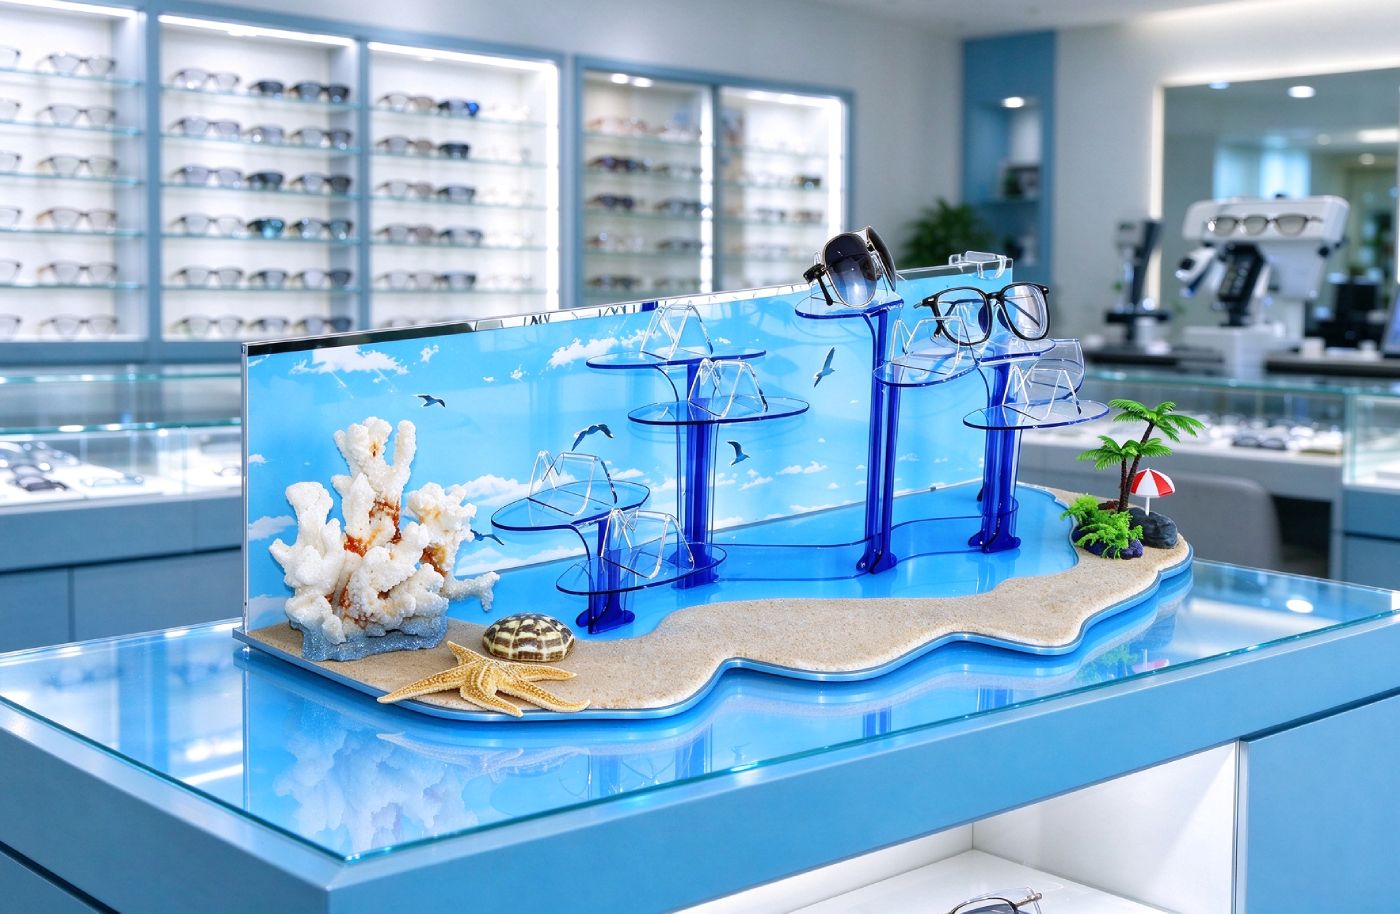
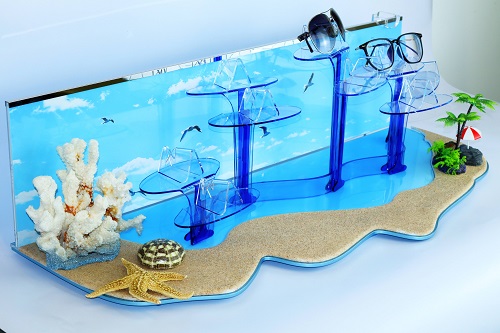
Commercial beach-themed sunglasses display fixture installed in an optical trade show booth
Figure 1 : Vitrine de lunettes de plage entièrement déployée, fonctionnant dans un stand d'exposition optique commercial.

Spécifications techniques et livrables

Catégorie de solutionsPrésentoir expérientiel thématique pour points de vente / Vitrine modulaire en kit
Capacité de stockage des marchandises14 à 16 paires simultanément (lignes de visée décalées pour les lunettes de soleil et les montures optiques)
Substrats de basePMMA coulé (teinte cyan océan et optiquement transparent), plinthe à contour organique, résine aliphatique transparente, sable de quartz véritable
Mécanisme structurelRaccords modulaires à glissière et verrouillage (assemblage manuel 100 % sans outil) < 5 minutes)
Métriques d'emballageInserts de rembourrage en EPE usinés avec précision + carton maître d'exportation à 5 plis (réduction de volume de 62 % par rapport aux dispositifs pré-assemblés)

1. Définition du défi : Les lacunes opérationnelles des présentoirs de lunettes standard

Les marques de lunettes de soleil haut de gamme et de créateurs sont souvent confrontées à un dilemme lors de la mise en place de leurs campagnes saisonnières : les présentoirs standardisés se présentent généralement sous la forme d’escaliers carrés en acrylique stériles ou de tours métalliques rotatives. Bien que fonctionnels pour le stockage, ils manquent totalement de dimension narrative. Dans des lieux à forte affluence comme les salons internationaux de l’optique et les boutiques éphémères en bord de mer, ces présentoirs génériques ne reflètent pas la personnalité des produits et entraînent une brève attente des visiteurs.

Notre client, une marque internationale de lunettes de soleil pour les stations balnéaires, avait besoin d'une solution d'affichage qui corresponde à son identité de marque estivale tout en respectant des critères logistiques commerciaux stricts :

  • Merchandising contextuel : Créez une ambiance océan et sable reconnaissable qui intègre les lunettes de soleil de vacances dans leur élément naturel.
  • Haute densité sans compromis sur la visibilité : Présentez 14 à 16 paires de lunettes différentes sur une surface de table standard sans que les supports supérieurs ne projettent d'ombre sur les niveaux inférieurs.
  • Portabilité rapide multi-sites : Veillez à ce que la structure entière se démonte complètement à plat sans outils, permettant ainsi au personnel de remonter l'exposition lors des différentes étapes de la visite.
  • Poids de manutention à vide faible : Respectez les limites de poids des transporteurs internationaux pour permettre un envoi express par avion sans avoir recours à un transport coûteux sur palettes ou à la fumigation du bois.
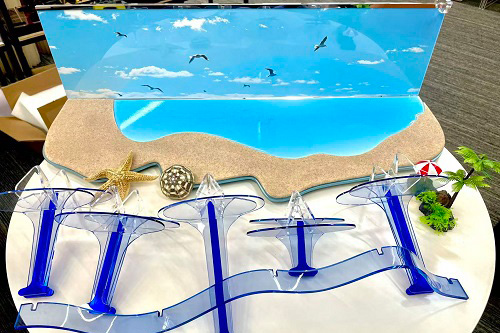
Flat-pack modular components of ocean beach sunglasses display stand
Figure 2 : Décomposition modulaire des composants prête pour un emballage à plat et un déploiement rapide sur le terrain.
 
White background studio view of modular acrylic sunglasses display stand
Figure 3 : Vérification en studio de l'alignement et de la transparence du support sur un fond blanc propre.

2. Ingénierie technique : Prototypage, diagnostic et itération

La transposition des courbes naturelles et fluides des plages en composants PMMA (acrylique) de qualité industrielle a révélé trois défis structurels lors du prototypage de la phase 1 :

Problème 1 : Facettage de contour CNC et friction visuelle

Les premières passes de la fraiseuse CNC 3 axes ont produit un facettage subtil le long du bord irrégulier du rivage. Ces facettes nettes ont rompu l'esthétique organique naturelle et créé des zones de concentration de contraintes susceptibles de s'ébrécher lors de l'emballage.

Problème 2 : Déflexion harmonique sur les colonnes de grande hauteur

Pour créer une impression de profondeur visuelle, les supports verticaux étaient disposés à différentes hauteurs, jusqu'à 280 mm. Une fois entièrement équipés de montures en acétate haute densité et en verre polarisé, les supports les plus hauts présentaient une déviation de 3,5 mm et un léger balancement horizontal lors des interactions avec les clients.

Problème 3 : Migration des particules de sable sur les surfaces optiques

L'adhésif en spray standard à base d'eau n'a pas réussi à fixer les grains de sable de quartz sous l'effet des vibrations simulant le transport routier. Des grains de quartz libres se sont infiltrés dans l'emballage, présentant un risque d'abrasion important pour les lentilles multicouches délicates et les surfaces acryliques polies.

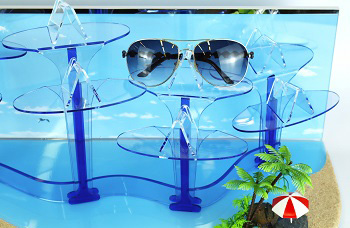
Detail view of dual-wing transparent eyewear nose bridge support brackets
Figure 4 : Plaquettes nasales à double aile conçues pour la stabilité du cadre.
 
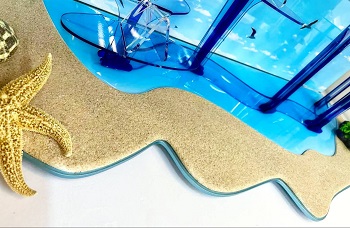
Close-up of resin-sealed real sand base texture and CNC diamond polished acrylic edge
Figure 5 : Bord poli et scellé au sable avec de la résine sans perte de matière.
 
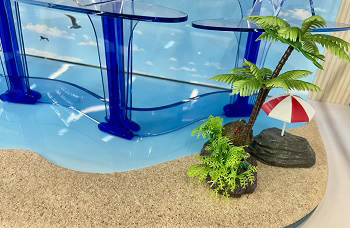
Miniature beach palm tree decor integrated into acrylic baseboard
Figure 6 : Accents de scène de micro-paysage réalisés à la main.

Révisions techniques mises en œuvre :

  • Recalibrage des trajectoires d'outils CNC : Nous avons mis en œuvre un programme de fraisage continu à 5 axes avec des vitesses d'avance réduites (1800 mm/min), suivi d'une découpe diamantée à grande vitesse et d'un polissage des bords à la flamme pour obtenir un profil de littoral naturel et lisse comme un liquide.
  • Améliorations en matière de rigidité et d'interverrouillage : L'épaisseur des colonnes a été augmentée de 4,0 mm à 6,0 mm sur les éléments verticaux critiques. À la jonction de base, nous avons conçu une rainure auto-centrante en acrylique à tenon et mortaise qui répartit les vecteurs de charge descendants sur la plaque de base, réduisant ainsi le balancement dynamique à moins de 0,3 mm.
  • Infusion de matrice de résine à faible viscosité : Nous avons remplacé la colle de surface classique par un polymère époxy aliphatique transparent à pénétration profonde. La résine imprègne toute la couche de sable de 3 mm par capillarité et durcit pour former un composite texturé extrêmement solide et sans poussière, qui conserve le grain du sable au toucher sans libérer la moindre particule.
  • PMMA coulé par lots contrôlés : L'approvisionnement en feuilles de monomère MMA pur provenant d'un seul lot de fabrication a éliminé les variations de réfraction d'un lot à l'autre, garantissant une transmission lumineuse propre de 92 % avec une coloration bleu océan uniforme.

3. Contrôle qualité : Tolérances d'assemblage et production en série

Les accessoires d'exposition haut de gamme sont souvent fabriqués avec des tolérances très strictes. Lorsque plusieurs composants irréguliers s'emboîtent sans fixations mécaniques, les erreurs de fabrication cumulatives peuvent entraîner un blocage des rainures ou un desserrage des connexions.

Pour garantir que les employés des magasins à l'étranger puissent assembler chaque unité en moins de cinq minutes, notre atelier applique un processus de vérification à deux niveaux :

  • Test de jauge laser Go/No-Go : Toutes les fentes d'emboîtement sont vérifiées par rapport à une fenêtre de tolérance mécanique de ±0,15 mm pour assurer une insertion par ajustement serré sans nécessiter la force d'un maillet.
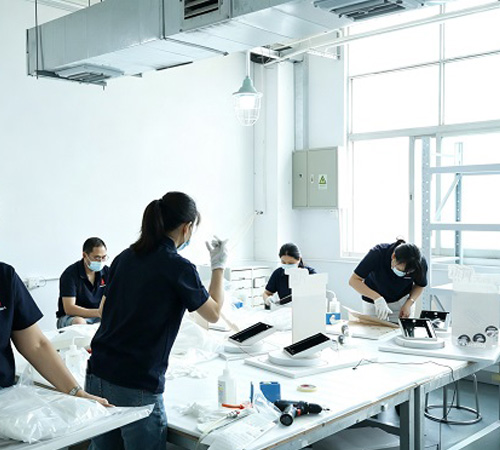
  • Protocole de pré-assemblage à 100 % : Chaque unité de production est entièrement assemblée et soumise à des tests de charge dans notre salle blanche à environnement contrôlé. Des inspecteurs placent des cadres de test lestés à chaque niveau afin de vérifier les angles de visée et l'équilibre de la charge avant le démontage de l'unité pour l'emballage.
Cleanroom assembly line and manual inspection of acrylic display components
Figure 7 : Inspection à 100 % avant assemblage et contrôles d'équilibrage de charge dans notre atelier d'usine.
 
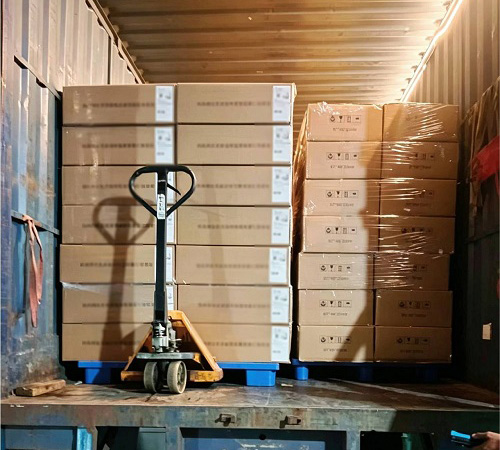
Reinforced 5-ply export master cartons palletized and loaded into ocean freight container
Figure 8 : Cartons à plat haute densité palettisés pour l'expédition par conteneur maritime.

4. Architecture d'emballage à plat et protection pendant le transport

Le transport à l'étranger de structures acryliques fragiles et d'éléments miniatures de précision présente des risques importants. Les présentoirs pré-assemblés emprisonnent souvent de l'air dans le carton, ce qui entraîne des surcoûts liés au poids volumétrique supérieurs à la valeur du produit. À l'inverse, un emballage insuffisant de l'acrylique risque de provoquer des rayures dues aux frottements pendant le transport.

Notre approche d'emballage sur mesure allie protection structurelle et volume d'emballage optimisé :

  • Masquage électrostatique de surface : Les panneaux haute clarté conservent des films de masquage en PE de qualité optique et sans résidus tout au long de la fabrication et de l'emballage, les protégeant ainsi des micro-rayures.
  • Cavités en mousse EPE découpées par commande numérique : Chaque composant est logé dans un insert en mousse perlée à cellules fermées, usiné sur mesure. Grâce à cette disposition sur deux couches planes, les pièces sont protégées des chocs et de l'abrasion.
  • Coque renforcée testée contre les chutes : Les cartons ondulés kraft à double paroi 5 plis (classés ECT-44) avec protections d'angle renforcées protègent contre les perforations dues aux chocs latéraux lors de la manutention des colis dans les centres de tri.

5. Résultats et performances commerciales

Impact commercial obtenu :

  • Réduction du volume d'emballage de 62 % : Le passage d'unités assemblées à un système en kit a permis de réduire le volume d'expédition par unité de 0,082 m³ à 0,031 m³, générant des économies de fret d'environ 24 $ par unité sur les itinéraires de messagerie aérienne.
  • Aucun retour ni casse sur le terrain : Sur des milliers d'unités expédiées à l'international, la stabilisation par sable de résine et l'emballage précis en EPE ont permis de maintenir les taux de dommages et de rayures pendant le transport à 0 %.
  • Augmentation du temps passé en magasin : Le suivi des points de vente clients a confirmé que les clients passaient plus de temps à proximité des comptoirs sur le thème de la plage que des présentoirs en verre standardisés adjacents.
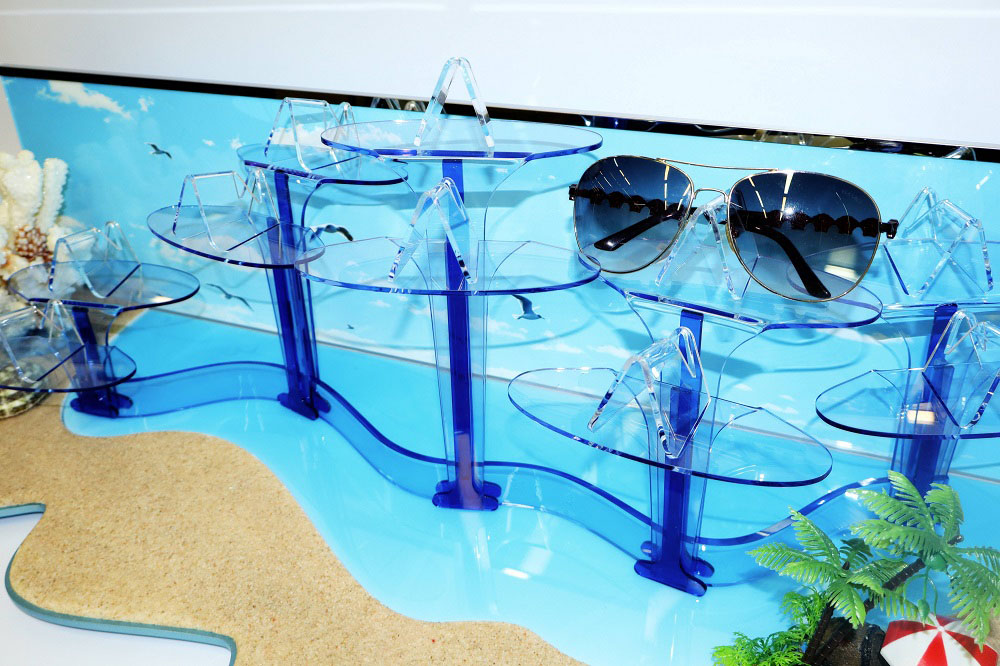
High angle close-up of complete coastal sunglasses display showing multi-level tiered layout
Figure 9 : Vue en plongée montrant les supports ondulés étagés, l'équilibre de la charge et l'espacement visuel propre.

Questions fréquentes en ingénierie et approvisionnement

Q : Les dimensions globales et le nombre d'étages peuvent-ils être adaptés aux espaces de comptoir plus petits ?

Oui. Notre ingénierie repose sur la modélisation CAO 3D paramétrique. Nous pouvons adapter les dimensions de base et ajuster le nombre de colonnes verticales pour supporter 6, 10 ou 20 cadres sans modifier les articulations mécaniques d'emboîtement principales.

Q : Comment la surface de sable encapsulée dans la résine se comporte-t-elle lors du nettoyage et de l'élimination de la poussière ?

La résine aliphatique forme une couche imperméable autour de chaque grain de sable de quartz. Le personnel de vente peut essuyer le sable avec un chiffon en microfibre ou le nettoyer à l'air comprimé basse pression sans déloger les grains.

Q : Quel est le délai habituel entre l'approbation du prototype numérique et le lancement de la production en série ?

Les premiers prototypes physiques usinés par CNC sont réalisés sous 5 à 7 jours ouvrables. Après validation du prototype, les séries de production standard de 500 à 2 000 unités nécessitent environ 18 à 25 jours calendaires, incluant des tests de pré-assemblage à 100 %.

Prêt à construire le magasin de vos rêves ?

Sous-titre : « Obtenez dès aujourd'hui une consultation et un devis gratuits pour la conception 3D. »

What can I expect?

  • Visitez notre entreprise

  • Obtenez des réponses à toutes vos questions

  • Obtenez un devis pour votre entreprise

  • Nom
  • Entreprise
  • Téléphone
  • E-mail *
  • Message *
Envoyez votre demande

Laissez un message

Laissez un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
soumettre
CONTACTEZ-NOUS :feifan.bannama @kingbeefixtures.com

Maison

Produits

WhatsApp

contact